

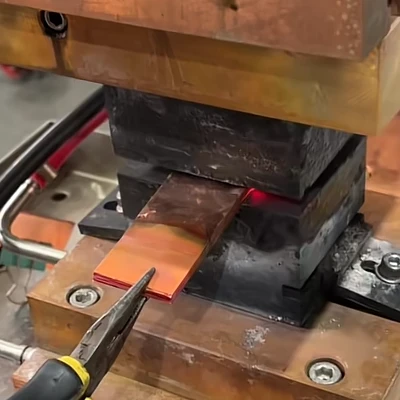
Oomatshini bokuwelda bepolymerzisetyenziswa kakhulu kumashishini afana neenkqubo zamandla amatsha, izixhobo zamandla ombane, ugcino lwamandla, kunye nezinto zokuqhuba ezichanekileyo. Enkosi koluqilima -indlela yokudibanisa imeko, imolekyuli{2}}inqanaba lokusasazwa, kunye negalelo eliphantsi le-thermal, aba matshini babonelela awomeleleyo, amalungu afanayo anesitshizi esincinci xa kuthelekiswa neendlela eziqhelekileyo zokudibanisa ukuwelda.
Nangona kunjalo, kwiindawo zokwenyani zemveliso, ukuguqulwa kweweld kuhlala ngomnye weyona miceli mngeni ibalulekileyo echaphazela ukuchaneka komgangatho, ukungaguquguquki kwendibano, kunye nokuthembeka kwemveliso yexesha elide{0}.
amava Industry abonisa ukuba kwiukuwelda kweebhasi zobhedu, iipleyiti ze-multilayer conductive, kunye nezinto ezichanekileyo zesakhiwo, malunga ne-65% -80% yemicimbi yokuphambuka kwendibano inxulumene noxinzelelo olushiyekileyo olwenziwe ngexesha le-welding. Ukuba amanyathelo okulawula ukuguqulwa asetyenziswanga ngokucwangcisiweyo, ukuphazamiseka okuncinci kunokunyuka ngokuthe ngcembe ngexesha lokudibanisa okanye inkonzo kamva, ekugqibeleni kuchaphazela ukusebenza kwesixhobo kunye nobomi benkonzo.
Ke ngoko, ukulawula i-weld deformation ayibalulekanga kuphela ekugcineni ukuhambelana komgangatho, kodwa kunye nokunciphisa amazinga okusebenza ngokutsha kunye nenkunkuma yezinto eziphathekayo. Oku kunegalelo ngokuthe ngqo ekuphuculweni kwemveliso kunye nokunciphisa iindleko zokuvelisa.
La macandelo alandelayo achaza iindlela ezisebenzayo nezingqiniweyo zokunciphisa i-deformation kwiinkqubo ze-welding ze-diffusion, kugxininise kulungiselelo{0}}lwangaphambili lwe-welding,-kulawulo lwenkqubo, unyango lwe-post{2}} lwe-weld, kunye nemigangatho yendalo kunye nokusebenza.


I. Ngaphambi{1}uLungiselelo lwe-Welding
Phambi{0}ulungiselelo lwe-welding sisiseko sokunciphisa umngcipheko wokonakala. Uninzi lweengxaki eziphindaphindiweyo zokuguqulwa zivela kulungiselelo olunganelanga kweli nqanaba. Ukuba iimeko zesixhobo sokusebenza azinzanga okanye iiparamitha zesixhobo azihambelani, nkqu{3}nemijikelo yewelding elawulwa kakuhle ayinakukuthintela ngokupheleleyo ukonakala.
1. Ukulungiselela iworkpiece
Ngexesha lokusasazwa kwe-welding, ukucoceka kunye nokukhanya kwe-interface ye-bonding kuchaphazela ngokuthe ngqo umgangatho wokusabalalisa kunye nokusabalalisa uxinzelelo. Ukulungiswa okufanelekileyo komphezulu ngoko ke kubalulekile ukuqinisekisa ukuzinza kwenkqubo.
Umphezulu womsebenzi kufuneka ungabinangcoliseko ye-oyile ngokupheleleyo, iileya ze-oxide, kunye ne-particle. Iindlela eziqhelekileyo zokulungiswa kwendawo ziquka ukupholisa ngoomatshini, ukucocwa kwe-solvent, kunye nokucoca nge-ultrasonic. Kwizinto eziqhubayo ezifana nobhedu okanye iibhasi ze-aluminium, kuyacetyiswa ukuba wenze i-welding kamsinya emva kokucoca ukunciphisa kwakhona{2}}i-oxidation.
Komnye wokwenyani{{0}umzekelo wemveliso yehlabathi, umenzi woqhagamshelo lwebhetri wazise inkqubo embaxa-mbili yokucoca edibanisa ukugulisa koomatshini kunye nokucoca utywala, nto leyo ephucule ngokubonakalayo ukungaguquguquki kweweld. Ngenxa yoko, izinga lokuguqulwa liye lancitshiswa ukusuka malunga ne-6% ukuya malunga ne-2.5%, ukwehlisa imfuno yokulungiswa kwe-weld post-.
Ukongeza kokucoceka komphezulu, ukuchaneka kobukhulu kunye nokulungelelaniswa koqhagamshelwano kufuneka kuqinisekiswe phambi kokubamba. Naliphi na i-warpage yokuqala okanye izikhewu ezingalinganiyo zinokunyuswa ngexesha le-welding ngenxa yoxinzelelo lwe-thermal, okubangela ukuphazamiseka okubonakalayo.
2. Izixhobo kunye noQinisekiso lweParameter
Uzinzo lwezixhobo kunye nokuhambelana kweparameter ziphakathi kwezona zinto zibalulekileyo ezichaphazela ukuthembeka kwe-weld. Ngaphambi kokuqala ukuveliswa, umatshini kufuneka uhlolwe ngokucwangcisiweyo ukuqinisekisa ukuba zonke iimeko zokusebenza zihambelana neemfuno ze-welding.
Izinto eziphambili zokuhlola zibandakanya:
- Ukuzinza kwenkqubo yokufudumala
- Ukusebenza kwenkqubo yoxinzelelo
- Ukulinganisa izinzwa zobushushu
- Ukuqinisekiswa kweeparamitha zolawulo
Ukugcina{0}}ixesha elide ukusebenza, iishedyuli zohlengahlengiso rhoqo ziyacetyiswa ngamandla. Phantsi kweemeko eziqhelekileyo zemizi-mveliso, ubushushu kunye neenkqubo zoxinzelelo kufuneka zilinganiswe rhoqo kwiiyure zokusebenza ezingama-500–1000 ukunqanda ukukhukuliseka kokusebenza okunokukhokelela kuguquko lwebhetshi{4}}.
Le theyibhile ilandelayo ishwankathela imigangatho yokuhlola ekhuthazwayo yeeparamitha eziphambili ze-welding:
| Ipharamitha | Uluhlu olucetyiswayo | Impembelelo kwiDeformation |
|---|---|---|
| Ukuchaneka kolawulo lobushushu | Kwiqondo le-±2 | Iqinisekisa igalelo le-thermal efanayo |
| Ukutenxa kulawulo loxinzelelo | Ngaphantsi okanye ilingana ne ±1% | Ugcina ukuhanjiswa komthwalo ofanayo |
| Ukufudumeza okufanayo | Ngaphantsi okanye ilingana ne ±5 degree | Ikhusela uxinzelelo lwe-thermal lwendawo |
| Ithuba lokulinganisa | 500-1000 iiyure | Ixhasa- uzinzo lwexesha elide |
Ukuqinisekiswa kwesixhobo esifanelekileyo kunciphisa kakhulu amathuba okuguqulwa okungalindelekanga ngexesha lemveliso.
II. Kwi-Ulawulo Lwenkqubo
Inqanaba le-welding yilapho uninzi loxinzelelo lwe-thermal kunye ne-deformation yeplastiki iveliswa. Ulungelelwaniso olusebenzayo phakathi kobushushu kunye noxinzelelo lumisela ngokuthe ngqo ukuzinza kwesakhiwo emva kwe-welding. Ngaphandle kolawulo olululo ngeli nqanaba, nokuba{2}}izixhobo ezilungiselelwe kakuhle zisenokufumana inguquko.
1. Ubushushu obulungelelanisiweyo kunye noLawulo loxinzelelo
Kwi-welding yokusasazwa, ubushushu kunye noxinzelelo kufuneka zilawulwe kunye kunokuzimela. Ulawulo olulungeleleneyo luqinisekisa ukusasazwa okufanayo kunye nokuthintela ukugxininiswa kwengcinezelo yendawo.
Ukuba iqondo lokushisa liphezulu kakhulu, izinto eziphathekayo zinokuthamba ngokugqithiseleyo, ezikhokelela kwi-deformation yeplastiki yendawo phantsi koxinzelelo. Ngakolunye uhlangothi, ukuhanjiswa koxinzelelo olungalinganiyo kunokubangela uxinzelelo loxinzelelo lwasekhaya, okukhokelela ekugobeni okanye ekungeneni emva kwe-welding. Ngoko ke, kubalulekile ukugcina ukufudumeza okuzinzile kunye nokulayisha iigophe kuwo wonke umjikelo we-welding.
Iiparamitha zolawulo olusisiseko ziquka:
| IParameter yokulawula | Uluhlu olucetyiswayo | Injongo |
|---|---|---|
| Izinga lokufudumala | 5-15 idigri / min | Yehlisa uxinzelelo lwe-thermal gradient |
| Uzinzo lobushushu | Ngaphakathi kwe-±5 idigri | Ithintela ukufudumeza kwendawo |
| Ukubamba ixesha | 10-60 imizuzu | Iqinisekisa ukusasazwa okwaneleyo |
| Ukufana koxinzelelo | Inkulu kuno okanye ilingana nama 95% | Ukunciphisa ukugqwetheka kwesakhiwo |
Kwiindibano zebhasi ezishinyeneyo zobhedu, amazinga okufudumeza ngokugqithisileyo anokwenza i-gradients enkulu yobushushu, enyusa ukuqokelelwa koxinzelelo lwangaphakathi. Ke ngoko, iijika zokufudumeza kufuneka zihlale zihlengahlengiswa ngokwezinto eziphathekayo kunokusebenzisa izicwangciso ezimiselweyo.
2. UPhuculo lweNkqubo
Ulwakhiwo olwahlukileyo lomsebenzi lufuna amacebo okuwelda alungelelanisiweyo. Ukungahoyi iimpawu zesakhiwo kudla ngokukhokelela ekuqokeleleni kobushushu okanye ukugxininiswa koxinzelelo, ukwandisa umngcipheko wokuguqulwa.
Ngokomzekelo, kwi-welding ye-busbar ye-multilayer, ukusebenzisa i-symmetrical clamping izakhiwo kunokunciphisa ngokufanelekileyo ukungalingani koxinzelelo. Kuvavanyo olulawulwayo lwemveliso, uyilo lolwakhiwo olulingeneyo lunciphise i-warpage malunga ne-30%, ngakumbi kwiiassembly ezinkulu zengingqi.
Kumacandelo amakhulu okanye antsonkothileyo, ulandelelwano lokufudumeza ngokwezigaba lunokusetyenziselwa ukuvumela ukuhanjiswa kobushushu ngokuthe ngcembe, ukunciphisa iziphumo zokothuka ngequbuliso ze-thermal ezinokuphazamisa ukwakheka.
3. Ujongo lwexesha lokwenyani{1}}
Oomatshini bokuwelda bangoku baxhotyiswe-ngexesha lokwenyani iinkqubo zokujonga ubushushu, uxinzelelo, kunye nedatha yokufuduswa. Ezi nkqubo zinceda ukufumanisa iimeko ezingaqhelekanga kwangoko kwaye zivumela uhlengahlengiso lweparamitha ngexesha.
Kwiindawo zemveliso, le datha ilandelayo kufuneka ibekwe iliso elibukhali:
- Ubushushu bokuziphatha kwegophe
- Uzinzo loxinzelelo
- Iindlela zokufuduswa kweworkpiece
Umzekelo, ukuguquguquka okungaqhelekanga kobushushu kuhlala kubonisa imiba yenkqubo yokufudumeza. Ukuba ayilungiswanga ngokukhawuleza, oku kuguquguquka kunokukhokelela kutshintsho olukhulu-kumlinganiselo kwiibhetshi ezininzi zemveliso. Ukuphumeza imida ye-alarm ezenzekelayo ngoko kucetyiswa kakhulu ukuphucula ukuthembeka kwenkqubo.
III. Thumela -Unyango lwe-Weld
Emva kwe-welding, uxinzelelo olushiyekileyo luhlala ngaphakathi kwesakhiwo sezinto eziphathekayo. Ukuba olu xinzelelo alulawulwa ngokufanelekileyo, lunokuthi lukhulule kancinci ngexesha lokupholisa okanye lwenkonzo, okukhokelela ekulibazisekeni ukuguqulwa. Ngoko ke, unyango lwe-post-weld ludlala indima ebalulekileyo{3}}kuzinzo lwexesha elide.
1. Ukupholisa okulawulwayo
Ukupholisa ngokukhawuleza okanye iindlela zokupholisa ngenkani kufuneka ziphetshwe emva kwe-welding. Endaweni yoko, i-workpiece kufuneka ihlale icinezelwe de iphole ngokwendalo kwiqondo lobushushu begumbi. Le nkqubo yokupholisa elawulwayo inciphisa ukukhululwa koxinzelelo olungalinganiyo.
Amava okuvelisa abonisa ukuba ukupholisa ngokukhawuleza kunokunyusa amanqanaba okuxinezeleka okushiyekileyo nge-40% -60%, ukwandisa kakhulu umngcipheko wokuguqulwa. Kumalungu achanekileyo, ukugcina inkxaso ye-fixture ngexesha lokupholisa kubaluleke kakhulu.
Ukususa izixhobo kwangaphambi kwexesha ngelixa ubushushu bezinto zisanyukile kunokubangela intshukumo yesakhiwo kunye nokukhulisa i-deformation.
2. Unyango loNcedo loxinzelelo
Kwizakhiwo ezingqingqwa okanye ezintsonkothileyo, ukupholisa kwendalo kukodwa akunakukuphelisa ngokupheleleyo uxinzelelo olushiyekileyo. Unyango olongezelelweyo lokunciphisa uxinzelelo lunokufuneka ke ngoko.
Iindlela eziqhelekileyo ziquka:
- {0}}ubushushu obuphantsi
- Ukunciphisa uxinzelelo lwe-Vibration
- Ulungiso lomatshini lwasekuhlaleni
Kwiprojekthi enye yokusasazwa kwebhasi yombane, ukwazisa inqanaba elongezelelweyo eliphantsi-lobushushu bobushushu bobushushu liphucule kakhulu uzinzo lwe-dimensional, ukunciphisa{1}}amazinga oguquko lwexesha elide malunga nama-20%.
3. UHlolo oluchanekileyo
Ukuhlolwa kwe-weld {{0}kuyimfuneko kuphela ekuvavanyeni umgangatho we-weld, kodwa kunye nokuchonga ukuguqulwa okuncinci kwinqanaba lokuqala.
Iindlela zokuhlola eziqhelekileyo ziquka:
- Umlinganiselo wokucaba
- Ulungelelaniso lokuhlola umatshini wokulinganisa (CMM).
- Weld ukuqinisekiswa kwemfezeko
Ukufunyaniswa kwangethuba kokunxaxha okuncinci kuvumela ulungiso olukhawulezileyo, oluyindleko enkulu{0}}esebenzayo kunomsebenzi omkhulu-ophinda usebenze kamva kumjikelo wemveliso.
IV. IMigangatho yokuSingqongileyo kunye nokuSebenza
Ukongeza kwizixhobo kunye nokulawulwa kwenkqubo, ukuzinza kokusingqongileyo kunye nezenzo zokusebenza ezisemgangathweni zidlala indima ebalulekileyo ekugcineni iziphumo ze-welding ezingaguqukiyo. Ukungangqinelani kwemveliso okuninzi kuvela kwizinto eziguquguqukayo zemo engqongileyo ezingalawulekiyo okanye ukuguquguquka komsebenzisi.
1. Ulawulo lokusingqongileyo
Iimeko zokusingqongileyo ezizinzileyo zinceda ukugcina ukusebenza kwe-welding engaguqukiyo.
Iimeko zokusebenza ezicetyiswayo ziquka:
- Ubushushu be-Ambient: 20-28 degree
- Ukufuma okunxulumeneyo: 40%–60%
Amanqanaba aphezulu okufuma anokunyusa i-oxidation kumphezulu wezinto eziphathekayo, ukunciphisa ukusebenza kakuhle kokusasazwa kunye nokwandisa umngcipheko wokuguquka. Kwimimandla enamanqanaba aphezulu okufuma, ukufakela iinkqubo zokunciphisa umswakama kucetyiswa ngamandla.
2. IiNkqubo zokuSebenza ezisemgangathweni
Iinkqubo ezingaguqukiyo zinceda ukunciphisa impazamo yabantu kunye nokuphucula ukuphindaphinda kuzo zonke iibhetshi zemveliso.
Iindlela zokusebenza ezicetyiswayo ziquka:
- Ukuseka iinkqubo zokuhlola ukuqaliswa kwezixhobo
- Ukuchaza iinkqubo zokuqinisekisa ipharamitha
- Ukwenza uhlolo -ngeposi ye-weld
Abanini-zithuthi kufuneka bakuphephe ukuqhawula amacandelo omatshini angundoqo xa kusenzeka izinto ezingaqhelekanga. Endaweni yoko, abasebenzi bobugcisa abaqeqeshiweyo kufuneka bajongane nokusombulula ingxaki ukunqanda umonakalo ongaphaya kunye nokugcina ukuchaneka kolungelelwaniso.
3. Amaxwebhu eWelding kunye noLondolozo
Ukugcina iinkcukacha ze-welding kunye nokugcinwa kweerekhodi kuxhasa ukuphuculwa kwenkqubo eqhubekayo.
Amaxwebhu aqhelekileyo kufuneka abandakanye:
- Iinkcukacha zeebhetshi zokuvelisa
- Izicwangciso zeParameter
- Ukuqwalaselwa kotshintsho
- Imbali yogcino
Ngokuhamba kwexesha, le datha eqokelelweyo ivumela abavelisi ukuba bahlaziye iiparitha zenkqubo kwaye bachonge iipatheni eziphindaphindiweyo, ekugqibeleni banciphise umngcipheko wokuguqulwa kunye nokuphucula ukuzinza kwemveliso.
Ukuqukumbela
Oomatshini bokuwelda bepolymerzidlala indima ekhulayo kwimveliso yangoku ngenxa yokuthembeka kunye nokukwazi ukuvelisa-amakhonkco entembeko. Nangona kunjalo, ukuphumeza amanqanaba asezantsi okuguquguquka kufuna okungaphezulu kunezixhobo eziphambili kuphela. Ifuna ulawulo olulungelelanisiweyo kulo lonke ulungiselelo, ukuphunyezwa kwenkqubo, -unyango, kunye nolawulo lokusingqongileyo.
Ngokwenyani, abavelisi abasoloko begcina amaxabiso aphantsi oguquko babelana ngeempawu ezininzi ezifanayo: ukusebenza kwesixhobo esizinzileyo,{0}}ulawulo lwenkqubo oluchaziweyo kakuhle, iindlela zokusebenza ezinengqeqesho, kunye nokuphucula iparameter. Ezi zakhono zidibeneyo aziphuculi kuphela umgangatho wemveliso kodwa zibonelela ngesiseko esomeleleyo sokuvavanya kunye nokukhetha izixhobo ezifanelekileyo zokuwelda.
Kwiinkampani eziceba ukutyala imali koomatshini bokuwelda, kuyacetyiswa ukuba ungagxili kuphela kwiindleko zesixhobo, kodwa nakwizinto ezinje ngokuchaneka kobushushu kunye noxinzelelo lolawulo, isakhono soyilo loyilo, iimpawu ezizenzekelayo, kunye nokufumaneka kwenkxaso yobugcisa. Xa izixhobo kunye namaqhinga enkqubo zilungelelaniswe kakuhle, abavelisi banokuwunciphisa kakhulu umngcipheko woguqulo kwaye bafikelele kwiziphumo ezizinzileyo, ezikumgangatho ophezulu we-welding kwixesha elide.


